

Транспортер конвейер ленточный: как снизить затраты на обслуживание?
2026-08-24
- Снижение затрат на обслуживание ленточного конвейера: стратегический подход
- Диагностика основных причин повышенного износа и затрат
- Оптимизация выбора конвейерной ленты и роликоопор
- Роль автоматизации и систем мониторинга в снижении расходов
- Энергоэффективность как часть стратегии обслуживания
- Обучение персонала и стандартизация процедур
- Стратегия управления запасными частями
- Часто задаваемые вопросы
- Заключение: комплексный подход к экономике обслуживания
Снижение затрат на обслуживание ленточного конвейера: стратегический подход
Ленточный конвейер является кровеносной системой любого современного промышленного предприятия, будь то угольный разрез, металлургический комбинат или портовый терминал. Однако для многих технических директоров и главных инженеров это оборудование превращается в источник постоянных непредвиденных расходов. Статистика показывает, что до 40% операционных бюджетов на транспортировку сыпучих материалов уходит не на электроэнергию, а на устранение последствий износа, замену быстро выходящих из строя компонентов и ликвидацию простоев. Ключ к снижению этих затрат кроется не в покупке самых дешевых запчастей, а в переходе от реактивного ремонта к предиктивному обслуживанию и правильному выбору компонентов на этапе проектирования.
В нашей практике мы неоднократно сталкивались с ситуацией, когда предприятие экономило 15% на первоначальной закупке конвейерной ленты, но теряло 200% бюджета в первый год эксплуатации из-за частых обрывов и необходимости экстренной остановки линии. Снижение затрат на обслуживание ленточного конвейера — это комплексная инженерная задача, требующая анализа трения, натяжения, качества уплотнений и автоматики контроля. В этой статье мы разберем конкретные технические решения, которые позволяют сократить расходы на ТОиР (техническое обслуживание и ремонт) на 30-50% в течение первых двух лет эксплуатации.
Диагностика основных причин повышенного износа и затрат
Прежде чем оптимизировать бюджет, необходимо понять, куда именно уходят деньги. Опыт эксплуатации тысяч километров конвейерных линий показывает, что основные финансовые потери связаны с тремя факторами: преждевременным износом роликоопор, повреждением конвейерной ленты и неисправностями приводных станций. Каждый из этих элементов имеет свои “болевые точки”, игнорирование которых приводит к катастрофическим последствиям.
Наиболее частая проблема — выход из строя подшипников роликоопор. В условиях высокой запыленности, характерной для угольной и рудной промышленности, стандартные уплотнения не справляются с абразивной пылью. Как только пыль проникает внутрь подшипника, смазка вымывается, возникает трение, перегрев и последующее заклинивание. Заклинивший ролик начинает работать как нож, протирая конвейерную ленту до корда. Замена одного метра ленты стоит в десятки раз дороже, чем замена качественного ролика, поэтому экономия на уплотнениях здесь иллюзорна.
Второй критический фактор — неправильное центрирование ленты. Если лента постоянно смещается в сторону, она трется о конструкцию конвейера, вызывая быстрый износ краев. Это не только требует дорогостоящего ремонта ленты, но и создает риск пожара из-за трения. Третий фактор — вибрация и ударные нагрузки в зоне загрузки. Удар кусков руды или угля о ленту при падении с высоты приводит к микротрещинам в каркасе ленты, которые со временем перерастают в продольные разрывы.
Мы рекомендуем начать с аудита текущей системы. Зафиксируйте количество замен роликов и метров ленты за последний год. Если эти цифры превышают нормативные значения, указанные в паспорте оборудования, значит, система работает в неоптимальном режиме. Часто проблема кроется не в качестве самих компонентов, а в их несоответствии конкретным условиям эксплуатации: скорости потока, абразивности материала и температурному режиму.
Оптимизация выбора конвейерной ленты и роликоопор
Выбор материалов — это фундамент долгосрочной экономии. Многие заказчики выбирают ленту по принципу “чем дешевле, тем лучше”, не учитывая индекс износостойкости покрытия. Для абразивных материалов, таких как железная руда или уголь, необходимо использовать ленты с покрытием класса Y или Z по стандартам DIN или ГОСТ, обладающим повышенной стойкостью к истиранию. Использование универсальных лент общего назначения в тяжелых условиях приводит к тому, что верхний слой стирается за 6-8 месяцев, обнажая тканевый или тросовый каркас, который быстро разрушается.
Особое внимание следует уделить конструкции желобчатых роликоопор. Традиционные трехроликовые опоры часто создают избыточное давление на стыки ленты. Современное решение — использование пятироликовых опор или опор с амортизирующими кольцами. Амортизирующие кольца, изготовленные из специального износостойкого полимера, гасят ударную энергию при загрузке. Это снижает пиковые нагрузки на ленту на 40-60%, значительно продлевая её срок службы. Кроме того, такие кольца легче заменить, чем весь ролик в сборе, что снижает затраты на складские запасы.
Подшипниковые узлы должны быть защищены многоступенчатыми системами уплотнений. Мы рекомендуем использовать лабиринтные уплотнения в сочетании с контактными манжетами из нитриловой резины. Такая комбинация эффективно блокирует проникновение мелкой пыли даже при высоких скоростях вращения вала. Важно также учитывать диаметр вала: увеличение диаметра вала при том же типе подшипника увеличивает его ресурс в геометрической прогрессии, так как снижается удельная нагрузка на дорожки качения.
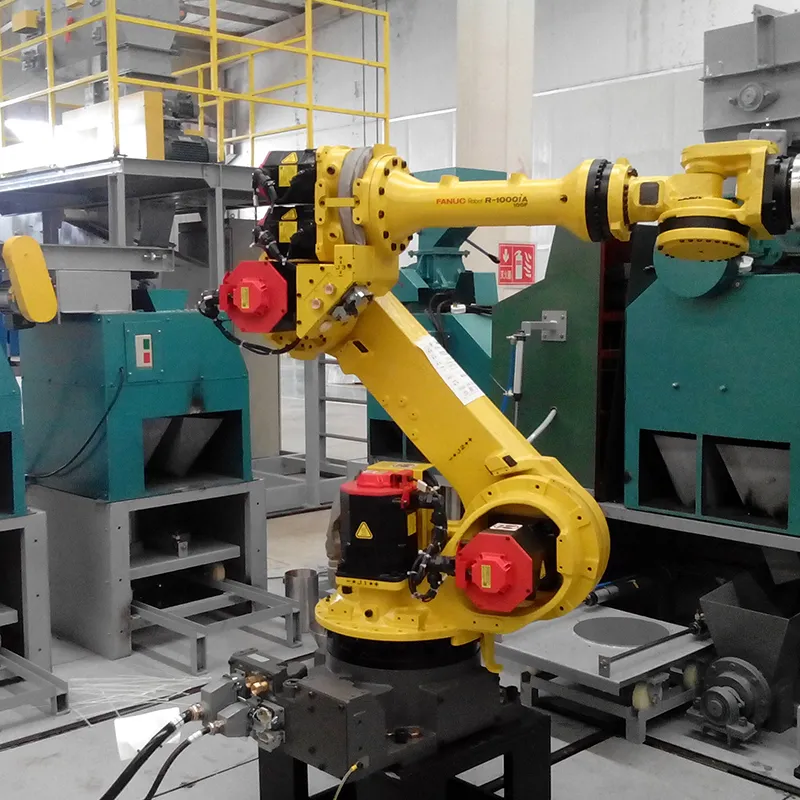
Компания АО Цзянсу Ивэйда Умные Технологии, обладающая глубокой экспертизой в области автоматизации промышленных процессов, интегрирует принципы точного подбора материалов в свои комплексные решения. Хотя основной фокус компании направлен на системы отбора проб и пробоподготовки, понимание физики движения сыпучих материалов позволяет нам проектировать сопряженные узлы, такие как высокоточные весоизмерители и дозаторы, которые минимизируют ударные нагрузки на ленту. Наши полностью закрытые весовые дозаторы угля и роботизированные комплексы спроектированы так, чтобы обеспечивать плавную подачу материала, исключая локальные перегрузки конвейерной ленты, что напрямую влияет на снижение затрат на её обслуживание.
Роль автоматизации и систем мониторинга в снижении расходов
Переход от планово-предупредительного ремонта к ремонту по состоянию (Condition-Based Maintenance) является самым эффективным способом снижения затрат. Ручные осмотры конвейерных линий длиной в несколько километров неэффективны и субъективны. Инспектор может пропустить начинающий нагреваться подшипник или микротрещину на ленте. Внедрение систем онлайн-мониторинга позволяет выявлять дефекты на ранней стадии, когда их устранение стоит копейки, а не тысячи долларов.
Системы термоконтроля подшипников и датчики вибрации, установленные на критических узлах (приводная станция, натяжное устройство, опоры), передают данные в единый центр управления. Алгоритмы анализируют тренды изменения температуры и вибрации. Если температура подшипника начинает расти выше базовой линии, система генерирует предупреждение. Это позволяет заменить подшипник во время плановой остановки, избегая аварийного простоя. Простой конвейера на угольном разрезе может стоить десятки тысяч долларов в час, поэтому предотвращение даже одной аварии окупает внедрение системы мониторинга за несколько месяцев.
Еще один важный аспект — контроль целостности конвейерной ленты. Современные системы используют рентгеновские или магнитно-индуктивные датчики для обнаружения повреждений стального тросового каркаса внутри ленты. Обнаружение ослабления троса позволяет запланировать замену участка ленты до того, как произойдет разрыв. Разрыв ленты — это катастрофа, требующая дней на восстановление и огромных затрат на splice-работы (сращивание).
Интеграция таких систем требует компетенций в области промышленной автоматики и программного обеспечения. АО Цзянсу Ивэйда Умные Технологии успешно применяет свой опыт разработки электронного интеллектуального оборудования управления и промышленных роботов для создания надежных систем контроля. Наши решения в области динамического весового оборудования и автоматизированных систем анализа включают передовые датчики и алгоритмы обработки данных, которые могут быть адаптированы для мониторинга состояния конвейерных линий. Сотрудничество с мировыми лидерами, такими как американская компания ERIEZ и австралийская группа IMP, позволяет нам внедрять лучшие мировые практики сенсорного контроля в наши проекты, обеспечивая клиентам доступ к технологиям высшего уровня надежности.
Энергоэффективность как часть стратегии обслуживания
Затраты на обслуживание неразрывно связаны с энергопотреблением. Конвейер, который работает с повышенным сопротивлением, потребляет больше электроэнергии и изнашивается быстрее. Основным источником сопротивления является трение между лентой и роликами, а также между лентой и футеровкой желоба. Снижение коэффициента трения напрямую ведет к снижению нагрузки на двигатель, уменьшению нагрева узлов и продлению срока службы всех компонентов.
Использование роликов с низким коэффициентом трения и высококачественной смазкой позволяет снизить энергопотребление на 5-10%. Для длинных конвейерных линий это миллионы киловатт-часов в год. Кроме того, правильная настройка скребковых очистителей и плужковых сбрасывателей критически важна. Если очистители слишком сильно прижаты к ленте, они создают избыточное трение и быстро изнашивают покрытие ленты. Если слишком слабо — материал налипает на обратную сторону ленты и попадает под натяжные барабаны, вызывая их биение и повреждение ленты.
Настройка должна проводиться с использованием динамометров, а не “на глаз”. Регулярная калибровка усилий прижатия очистителей входит в стандартный регламент обслуживания, который мы рекомендуем нашим партнерам. Также стоит рассмотреть применение самоочищающихся барабанов с спиральной или шевронной наплавкой, которые эффективно удаляют налипший материал без использования дополнительных скребков, снижая механическое воздействие на ленту.
| Параметр | Традиционный подход | Оптимизированный подход | Экономический эффект |
|---|---|---|---|
| Тип уплотнений роликов | Одноступенчатые резиновые | Лабиринтные + контактные манжеты | Увеличение срока службы подшипников в 3-5 раз |
| Метод обслуживания | По факту поломки (реактивный) | По состоянию (предиктивный) | Снижение аварийных простоев на 90% |
| Очистка ленты | Жесткие скребки | Динамическая регулировка + самоочищающиеся барабаны | Снижение износа покрытия ленты на 25% |
| Контроль натяжения | Ручная проверка | Автоматические гидравлические станции | Предотвращение проскальзывания и перегрева |
Обучение персонала и стандартизация процедур
Даже самое совершенное оборудование будет работать плохо, если персонал не обучен правильно с ним обращаться. Человеческий фактор остается одной из главных причин преждевременного выхода оборудования из строя. Неправильная установка нового ролика, чрезмерное затягивание болтов, игнорирование сигналов датчиков — все это приводит к убыткам. Поэтому инвестиции в обучение технического персонала являются неотъемлемой частью стратегии снижения затрат.
Стандартизированные операционные процедуры (SOP) должны быть разработаны для каждого типа работ: замена ролика, сращивание ленты, настройка центровки. Эти процедуры должны включать четкие критерии приемки работ. Например, после замены ролика обязательно проверяется его свободное вращение и отсутствие биения. После сращивания ленты проводится инспекция стыка на предмет ровности и прочности.
Мы наблюдали случаи, когда неквалифицированный монтаж приводил к перекосу натяжного барабана всего на 2 мм, что вызывало сход ленты с роликов каждые два часа. Устранение этой ошибки заняло бы 15 минут при правильной настройке, но вместо этого бригада работала сутками. Регулярные тренинги и аттестация персонала позволяют минимизировать такие риски. Компания АО Цзянсу Ивэйда Умные Технологии предоставляет своим клиентам не только оборудование, но и технический консалтинг, включая обучение работе с автоматизированными системами и роботизированными комплексами. Наш опыт работы с крупнейшими портами России, такими как Тяньцзинь, Цаофэйдянь и Жичжао, показывает, что персонализированный подход к обучению сотрудников заказчика значительно повышает общую эффективность эксплуатации оборудования.
Стратегия управления запасными частями
Наличие правильного ассортимента запасных частей на складе — это баланс между замороженными средствами и риском длительного простоя. Хранение полного набора всех возможных запчастей экономически нецелесообразно. Необходимо провести ABC-анализ запасных частей. Группа A — критические компоненты, отказ которых приводит к остановке производства и которые имеют длительный срок поставки. Группа B — важные компоненты, которые можно заменить в плановом порядке. Группа C — расходные материалы, которые легко доступны на рынке.
Для группы A необходимо иметь страховой запас. Для группы B достаточно иметь минимум на складе, ориентируясь на сроки поставки поставщика. Для группы C можно использовать систему Just-in-Time. Важно также стандартизировать используемые компоненты. Если на предприятии используются конвейеры разных производителей, но с одинаковыми типами роликов и подшипников, это упрощает управление запасами и позволяет закупать детали оптом, получая скидки.
Сотрудничество с надежным поставщиком, таким как АО Цзянсу Ивэйда Умные Технологии, позволяет оптимизировать цепочку поставок. Благодаря устойчивому присутствию на российском рынке и налаженной логистике, мы обеспечиваем стабильные сроки поставки запасных частей и компонентов для систем отбора проб и сопутствующего оборудования. Наши партнеры в энергетическом и металлургическом секторах, включая Группу Татан и Группу Баоган, отмечают высокую надежность наших поставок и соблюдение технических требований, что позволяет им держать минимальные страховые запасы без риска для производства.
Часто задаваемые вопросы
Как часто нужно менять роликоопоры на ленточном конвейере?
Четкого временного интервала не существует, так как срок службы зависит от абразивности материала, скорости ленты и качества уплотнений. Вместо календарного графика используйте мониторинг состояния. Замена требуется, когда уровень вибрации превышает норму или температура подшипника растет. При качественных уплотнениях и нормальной эксплуатации срок службы может составлять от 20 000 до 50 000 часов.
Можно ли использовать одну и ту же конвейерную ленту для разных материалов?
Не рекомендуется. Ленты, работающие с абразивными материалами (руда), имеют другое покрытие и каркас, чем ленты для неабразивных материалов (зерно). Использование универсальной ленты приведет либо к быстрому износу (если она слишком слабая), либо к неоправданно высоким затратам (если она избыточно прочная). Подбирайте ленту строго под характеристики транспортируемого груза.
Какой эффект дает установка автоматической системы центровки?
Автоматические центрующие ролики или системы корректировки пути ленты снижают износ краев ленты на 40-60%. Они предотвращают трение ленты о конструкцию конвейера, что является частой причиной пожаров и серьезных повреждений. Инвестиции в такую систему окупаются за счет увеличения срока службы ленты и снижения рисков аварий.
Почему важно контролировать натяжение ленты?
Недостаточное натяжение приводит к проскальзыванию ленты на приводном барабане, что вызывает ее быстрый износ и нагрев, вплоть до возгорания. Избыточное натяжение перегружает подшипники роликов и растягивает ленту, сокращая ее срок службы. Автоматические системы натяжения поддерживают оптимальное значение в любых условиях загрузки.
Заключение: комплексный подход к экономике обслуживания
Снижение затрат на обслуживание ленточного конвейера не достигается одним волшебным решением. Это результат синергии правильного инжиниринга, качественных компонентов, современной автоматизации и компетентного персонала. Переход от реакции на поломки к предиктивному анализу позволяет не просто экономить на запчастях, но и гарантировать бесперебойность производственного процесса, что для крупных промышленных предприятий является приоритетом номер один.
Интеграция интеллектуальных систем контроля, таких как те, что разрабатывает и внедряет АО Цзянсу Ивэйда Умные Технологии, открывает новые возможности для оптимизации. Наш опыт в создании автоматизированных систем отбора проб, роботизированных комплексов и динамического весового оборудования доказывает, что высокая точность и надежность технологий способны трансформировать традиционные промышленные процессы. Мы готовы поделиться этой экспертизой, чтобы помочь вашему предприятию достичь максимальной эффективности и минимизировать операционные риски.
Не ждите следующей аварии, чтобы пересмотреть стратегию обслуживания. Проведите аудит вашей конвейерной системы уже сегодня. Свяжитесь с нами сегодня для получения консультации по оптимизации вашего конвейерного оборудования и систем пробоподготовки.